yêu cầu báo giá
Language : Việt

Việt

  • thông số quá trình đúc chết
    March 19,2020.

    thông số quá trình đúc chết

    1. áp suất cụ thể của shot-to-shot là gì và làm thế nào để điều chỉnh nó? Trả lời: áp suất bắn là áp suất trên một đơn vị diện tích của chất lỏng kim loại trong buồng áp suất. với tiền đề đảm bảo chất lượng sản phẩm, sử dụng áp suất riêng càng thấp càng tốt. áp suất riêng của ánh sáng đúc chết thường là ít hơn 50mpa. độ dày thành sản phẩm càng lớn, yêu cầu áp suất cụ thể càng cao. cấu trúc sản phẩm càng phức tạp, yêu cầu áp suất cụ thể càng cao. 2. tốc độ bắn là gì và làm thế nào để điều chỉnh tốc độ bắn? Trả lời: tốc độ phun liên quan đến tốc độ của đầu tiêm trong quá trình đúc. nó được chia thành tốc độ tiêm chậm và tốc độ tiêm nhanh. nói chung, tốc độ tiêm đề cập đến tốc độ tiêm nhanh. Kích thước của tốc độ bắn chậm là khi đầu bắn xuyên qua ống phun, tốt hơn là không làm văng chất lỏng kim loại, thường là 0,1 ~ 0,5m / s, và hợp kim nhôm tốc độ bắn nhanh thường là 0,1 ~ 1,1m / S. Độ dày thành của vật đúc càng mỏng, tốc độ phun càng nhanh, hình dạng vật đúc càng phức tạp, tốc độ phun càng nhanh, bề mặt chiếu của vật đúc càng lớn, tốc độ phun càng nhanh và thời gian đúc càng dài đường bóng, tốc độ tiêm càng nhanh. 3 nhiệt độ rót là gì và làm thế nào để tôi chọn nhiệt độ rót? Trả lời: nhiệt độ rót thường liên quan đến nhiệt độ trung bình của kim loại nóng chảy đổ vào buồng phun và làm đầy khoang. nói chung, nhiệt độ thấp nhất có thể được sử dụng trong khi đảm bảo đúc và chất lượng bề mặt cần thiết. nhiệt độ đúc của hợp kim nhôm là 650oC ~ 720oC, hợp kim đúc có tính lưu động tốt và nhiệt độ đúc có thể thấp hơn; nhiệt độ đúc của vật đúc có thành mỏng và phức tạp có thể cao hơn; Khuôn lớn, tản nhiệt nhanh và nhiệt độ đúc có thể cao. 4. nhiệt độ khuôn là bao nhiêu và nhiệt độ khuôn trong quá trình sản xuất khuôn đúc hợp kim nhôm là bao nhiêu? Trả lời: nhiệt độ khuôn là nhiệt độ của khuôn trong quá trình sản xuất. nhiệt độ của hợp kim nhôm khuôn đúc trong quá trình sản xuất bình thường là: 200 ° c đến 280 ° c. nói chung, việc đúc càng mỏng, cấu trúc càng phức tạp và yêu cầu nhiệt độ khuôn càng cao. 5 thời gian điền là gì? Làm thế nào để chọn thời gian điền? Trả lời: thời gian cần thiết để chất lỏng kim loại bắt đầu lấp đầy khoang được gọi là thời gian làm đầy. thời gian đổ khuôn đúc hợp kim nhôm: 0,01s ~ 0,1s. nguyên tắc chọn thời gian rót là: (1) nhiệt độ rót hợp kim cao, thời gian rót phải dài hơn; (2) nhiệt độ khuôn cao, thời gian đổ đầy lâu hơn; (3) nếu phần tường dày cách xa cổng bên trong, thời gian lấp đầy là thời gian nên dài hơn; (4) đối với hợp kim có nhiệt độ nóng chảy cao, thời gian rót phải dài hơn; (5) khi hiệu ứng khí thải kém, thời gian đổ đầy sẽ lâu hơn. 6. thời gian đang giữ là gì? vai trò của áp lực giữ là gì? Làm thế nào để chọn thời gian giữ? Trả lời: thời gian áp suất giữ còn được gọi là thời gian áp suất giữ, là thời gian cần thiết cho quá trình hóa rắn dưới tác dụng của áp suất riêng áp suất sau khi chất lỏng kim loại lấp đầy khoang. vai trò của áp lực giữ là kết tinh kim loại hóa rắn dưới áp suất, để có được vật đúc có cấu trúc...
    đọc thêm
  • lắp đặt và chấp nhận thiết bị máy đúc
    March 17,2020.

    lắp đặt và chấp nhận thiết bị máy đúc

    trong phần cuối cùng, chúng ta đã nói về việc quản lý thiết bị của xưởng đúc. hôm nay, máy đúc khuôn longhua sẽ chia sẻ với bạn một kiến ​​thức khác về hàng khô: lắp đặt và chấp nhận thiết bị máy đúc khuôn. (1) lắp đặt máy đúc khuôn theo yêu cầu bản vẽ của các nhà sản xuất máy đúc, phương pháp lắp đặt thiết bị truyền thống trước tiên là xây dựng nền tảng thiết bị và dự trữ các lỗ nhúng cho chân (xem hình 2). sau đó, đặt các bu lông neo vào vữa, và sau đó điều chỉnh thiết bị sau khi bê tông đã đông cứng. sau khi điều chỉnh tốt được hoàn thành, sẽ mất một thời gian để thiết bị được sử dụng bình thường sau khi các bể chứa dầu và nước xung quanh được hoàn thành. về cơ bản phải mất gần một tháng. trong quá trình cài đặt thực tế, do phương pháp cài đặt ở trên mất quá nhiều thời gian, chúng ta hoàn toàn có thể sử dụng kết cấu thép nhúng để lắp đặt thiết bị. (2) chấp nhận sau khi cài đặt chấp nhận máy đúc trước tiên phải dựa trên hợp đồng và bảng kiểm tra và chấp nhận thiết bị, được thực hiện từng cái một theo các mục chấp nhận. khi nhà sản xuất gỡ lỗi thiết bị, hãy nhớ gửi cho ai đó để theo dõi thử nghiệm và chấp nhận và ghi lại dữ liệu thử nghiệm. trong số đó, độ chính xác của độ đồng trục của buồng áp suất là cực kỳ quan trọng, điều này ảnh hưởng trực tiếp đến tuổi thọ của cú đấm và buồng áp suất trong giai đoạn sau. nó là một hạng mục kiểm tra bắt buộc đối với máy đúc mới mua. đối với máy đúc khuôn điều khiển bằng plc, việc kiểm tra bảng thang đo dễ bị bỏ qua. Chức năng của bảng khuếch đại tỷ lệ là điều khiển dòng điện đầu ra tỷ lệ với cường độ của điện áp đầu vào, từ đó thay đổi áp suất và lưu lượng của van tỷ lệ để điều khiển hệ thống thủy lực (nếu là một van tỷ lệ duy nhất, chỉ áp suất Được kiểm soát). cụ thể, nếu tổng áp suất của hệ thống điều chỉnh kỹ thuật số trong tủ điều khiển là 0 đến 14 mpa và tổng tốc độ dòng chảy là 0 đến 100%, các con trỏ của hai ampe thường sẽ thực hiện thay đổi tuyến tính tương ứng từ 0 đến 0,8 a. các lỗi tuyến tính được cho phép. khoảng 2%. nếu sai số tuyến tính quá lớn, độ tuyến tính của tấm tỷ lệ sẽ không đủ, điều này sẽ có tác động lớn đến việc điều chỉnh các tham số quá trình đúc khuôn. thời gian tăng áp và áp suất xây dựng không thể được đo cụ thể tại khu vực sản xuất và chỉ có thể được ước tính gián tiếp thông qua phản ứng của con trỏ đo áp suất của xi lanh phun. Cách tiếp cận chung là điều chỉnh độ trễ tăng, tốc độ dòng chảy và áp suất túi khí ở tốc độ phun nhanh trung bình (như khoảng 3 m / s), xem con trỏ của thay đổi áp kế xi lanh phun, sau đó đóng và đóng nhanh tốc độ tiêm. điều chỉnh áp suất tăng trong hai trạng thái cực mở hoàn toàn. xem tay đổi. Nếu bạn điều chỉnh nó, sẽ có một khoảng dừng ở giữa bàn tay, nghĩa là không thể đạt được vị trí áp suất cài đặt ngay lập tức, điều này cho thấy có vấn đề với hệ thống tăng áp. đồng thời, cần lưu ý rằng nếu độ sụt áp của bộ tích lũy năng lượng phun vượt quá 1 mpa và độ sụt áp của bộ tích áp vượt quá 0,5 mpa, nó sẽ có tác động đáng kể đến việc đổ khuôn đúc. do đó, ...
    đọc thêm
  • Quản lý máy đúc áp lực
    2020-03-16

    Quản lý máy đúc áp lực

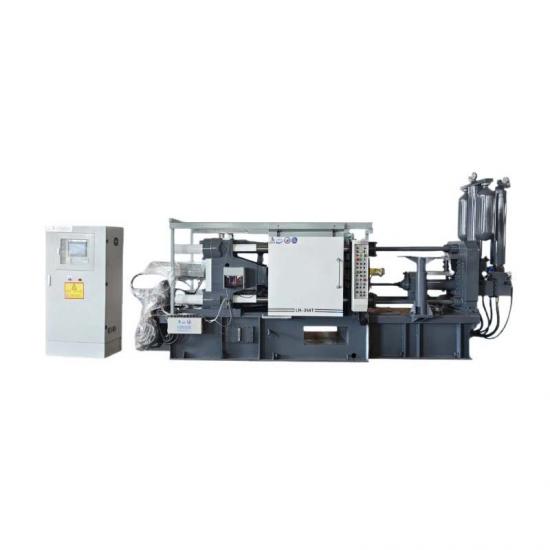
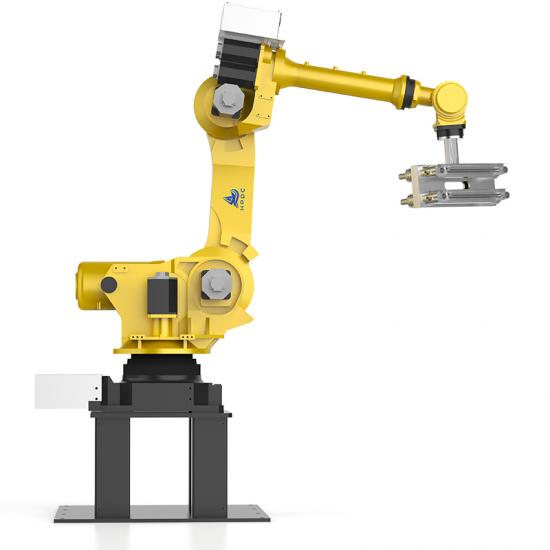
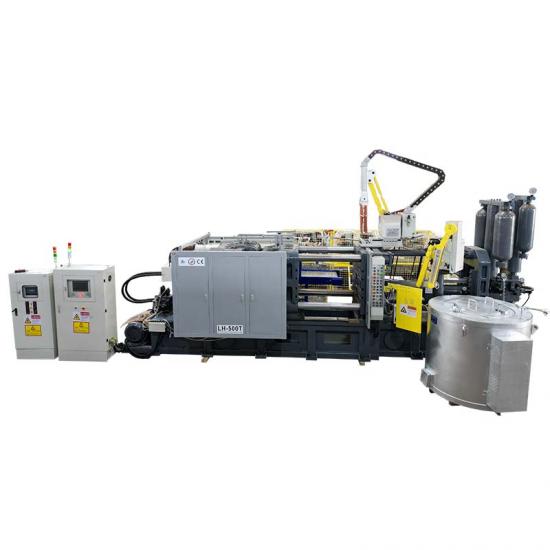
    Công ty TNHH Máy đúc khuôn Bengbu LongHua đã phát hành cẩm nang quản lý xưởng chuyên nghiệp, tập trung vào khía cạnh khoa học.máy đúc khuônmua sắm, lựa chọn hiệu suất vàđảo đúc khuôn thông minhCông trình này giúp các nhà sản xuất toàn cầu ổn định chất lượng đúc và giảm chi phí sản xuất. Trong sản xuất đúc khuôn, thiết bị máy móc là yếu tố cốt lõi quyết định năng suất và tính nhất quán của sản phẩm. Một thiết bị hiệu suất cao đóng vai trò quan trọng.máy đúc khuônĐiều này đóng vai trò là sự đảm bảo cơ bản cho các sản phẩm đúc chính xác đạt chất lượng. Longhua nhấn mạnh logic lựa chọn tiêu chuẩn hóa cho cả các nhà máy mới và các doanh nghiệp mở rộng năng lực sản xuất. Các nhà sản xuất mới phải lựa chọnthiết bị đúc khuônDựa trên phạm vi dự kiến sản phẩm và tiêu chuẩn chất lượng, các nhà sản xuất giàu kinh nghiệm nên xem xét phát triển dài hạn thay vì chỉ đáp ứng các đơn đặt hàng hiện tại. Một lượng lớn hàng hóa tạm thờimáy đúc khuônHệ thống này cho phép sản xuất hàng loạt linh hoạt, với các cấu hình tùy chỉnh để sản xuất theo lô ổn định nhằm giảm chi phí mua sắm. Việc lựa chọn thông số phù hợp là rất quan trọng để đảm bảo hoạt động ổn định. Sản xuất hợp kim nhôm thích ứng với tốc độ phun tiêu chuẩn dưới 8,0 m/s, trong khi đúc hợp kim magie yêu cầu tốc độ phun trên 6,0 m/s. Hệ thống thủy lực, làm mát và điện quyết định tổng thể.máy đúc khuônĐộ ổn định. Longhua cũng giải quyết nhược điểm thường gặp khi kéo lõi thủy lực bằng cách nâng cấp mạch thủy lực với van kiểm tra điều khiển, giúp tránh hiệu quả việc loại bỏ phôi thừa. Trong quá trình sử dụng máy đúc khuôn, một số khuôn kéo lõi thủy lực sẽ bị thu hồi. Đôi khi kích thước thu hồi vượt quá phạm vi cho phép của sản phẩm, dẫn đến sản phẩm bị loại bỏ. Vấn đề thu hồi lõi trong quá trình đúc khuôn đã gây khó khăn cho các nhà sản xuất khuôn mẫu trong một thời gian dài. Trước tình trạng chi phí lao động tăng cao,đảo đúc khuôn thông minhđã trở thành một giải pháp nâng cấp công nghiệp phổ biến. Nó tích hợp một thành phần chính.máy đúc khuônVới các thiết bị ngoại vi tự động, bao gồm máy rót tự động, máy phun servo, máy cắt tỉa và robot đúc khuôn, giúp thực hiện sản xuất tự động không người lái, ổn định và hiệu quả cao. Các nhà máy có thể cấu hình theo yêu cầu tùy chỉnh.đảo đúc khuôn thông minhGiải pháp phù hợp với điều kiện địa điểm, ngân sách và giá trị gia tăng của sản phẩm. Longhua sẽ liên tục cập nhật hướng dẫn nghiệm thu và bảo trì thiết bị đúc khuôn để hỗ trợ khách hàng toàn cầu trong suốt vòng đời sản phẩm.máy đúc khuônsự quản lý....
    đọc thêm
  • sự hiểu biết về quá trình đúc chết
    March 13,2020.

    sự hiểu biết về quá trình đúc chết

    trong công nghệ sản xuất hiện đại, đúc chết là một hình thức sản xuất rất phổ biến. đúc chết phổ biến là đúc chết hợp kim nhôm và đúc hợp kim kẽm. hôm nay, công nghệ longhua sẽ giới thiệu ngắn gọn về nguyên tắc đúc chết: đúc chết : (đúc ép) là nhanh chóng ép một hợp kim lỏng hoặc bán lỏng vào khoang khuôn dưới áp suất cao, và hóa rắn dưới áp suất để có được vật đúc; 1. bơm kim loại trước tiên đóng khoang khuôn và bơm chất lỏng kim loại vào đầu vào khuôn thông qua lỗ phun trên buồng áp suất; 2. đúc khuôn tiến bộ đột dập, và chất lỏng kim loại được ép vào khoang khuôn; 3. lấy ra đúc. sau khi đúc được hóa cứng, cơ cấu kéo lõi rút ra các lõi ở cả hai bên của khoang cùng một lúc. nhận xét: 1. khoang khuôn được làm bằng thép công cụ hợp kim đặc biệt (như 3cr2w8v2), nghĩa là thép khuôn; 2. khoang phải được duy trì ở 120-280 ° c trong quá trình đúc khuôn (tùy thuộc vào vật liệu đúc cụ thể); 3. thông số kỹ thuật của máy đúc khuôn thường được biểu thị bằng kích thước của lực kẹp; Tất nhiên, vẫn còn rất nhiều kiến ​​thức liên quan đến quá trình đúc chết. không thể hiểu mọi thứ trong một bài viết nhỏ lần này tôi chỉ cho mọi người biết quá trình đúc chết. tôi hy vọng bạn có thể chú ý hơn đến máy đúc khuôn longhua và mang lại cho bạn thêm thông tin.
    đọc thêm
  • quá trình lắp ráp nitơ lỏng
    March 11,2020.

    quá trình lắp ráp nitơ lỏng

    longhua sử dụng quy trình lắp ráp cấu trúc lắp ráp máy đúc nitơ lỏng (âm -196oC) duy nhất trên thế giới (giãn nở và co lại), điều này hoàn toàn có thể đảm bảo rằng cấu trúc lắp ráp máy đúc không có tỷ lệ thất bại trong sản xuất. nitơ lỏng: nitơ lỏng. Nó trơ, không màu, không mùi, không ăn mòn, không bắt lửa và nhiệt độ cực thấp. nitơ chiếm phần lớn khí quyển (78,03% theo thể tích và 75,5% tính theo trọng lượng). nitơ không hoạt động và không hỗ trợ đốt cháy. tê cóng do một lượng lớn tiếp xúc nhiệt nội trong quá trình hóa hơi. dưới áp suất bình thường, nhiệt độ của nitơ lỏng là -196 ° c; 1 mét khối nitơ lỏng có thể mở rộng đến 696 mét khối nitơ khí tinh khiết ở 21 ° c. nitơ lỏng là một chất lỏng không màu, không mùi và khí lạnh ở áp suất cao. nitơ lỏng (thường được viết là ln2) là một dạng nitơ lỏng được hình thành ở nhiệt độ thấp. nhiệt độ sôi của nitơ là -196 ° c. nếu nhiệt độ thấp hơn áp suất khí quyển bình thường, nitơ lỏng sẽ được hình thành; nếu được điều áp, nitơ lỏng có thể thu được ở nhiệt độ cao hơn. trong công nghiệp, nitơ lỏng thu được bằng cách chưng cất phân đoạn không khí. sau khi không khí được làm sạch, nó được hóa lỏng trong môi trường có áp suất và được làm mát và được phân tách bằng các điểm sôi khác nhau của các thành phần trong không khí. nitơ (78,09% thể tích không khí) lần đầu tiên được lọc (và không hóa lỏng), tiếp theo là 0,93% lượng khí hiếm trong không khí, và cuối cùng là 20,95% oxy. không có vấn đề gì với sự tiếp xúc trực tiếp của da người với nitơ lỏng ngay lập tức, nó sẽ đóng băng và không thể đảo ngược sau hơn 2 giây.
    đọc thêm
  • độ xốp và bong bóng trong phân tích khuyết tật hợp kim nhôm đúc
    March 10,2020.

    độ xốp và bong bóng trong phân tích khuyết tật hợp kim nhôm đúc

    sẽ có một số khiếm khuyết khi đúc các vật đúc. hôm nay, máy đúc khuôn longhua sẽ đưa bạn phân tích nguyên nhân và giải pháp của các khiếm khuyết, và chúng ta hãy xem xét. phân tích độ xốp và bong bóng của khuyết tật hợp kim nhôm đúc đặc điểm khuyết tật: các lỗ chân lông trên thành của ba vật đúc thường có hình tròn hoặc hình bầu dục, với bề mặt nhẵn, vảy oxit sáng bóng và đôi khi có màu vàng dầu. lỗ chân lông bề mặt và bọt khí có thể được tìm thấy bằng cách phun cát, lỗ chân lông bên trong có thể được tìm thấy thông qua huỳnh quang tia X hoặc xử lý cơ học. các bong bóng khí xuất hiện màu đen trên phim x-quang. nguyên nhân: 1. hợp kim đúc không ổn định và liên quan đến khí 2. loại cát (lõi) trộn với tạp chất hữu cơ (như bụi than, rễ cỏ, phân ngựa, v.v.) 3. thông gió kém của khuôn và lõi 4. co ngót trên bề mặt sắt lạnh 5. thiết kế hệ thống rót để phân tích khuyết tật hợp kim nhôm không đúc phương pháp phòng ngừa: 1. kiểm soát chính xác tốc độ rót và tránh dính vào gas. 2. cát (lõi) không được trộn lẫn với tạp chất hữu cơ để giảm lượng khí sinh ra từ vật liệu mô hình 3. cải thiện khả năng thông hơi của cát (lõi) 4. lựa chọn tốt hơn và xử lý sắt lạnh 5. thiết kế cải tiến của hệ thống rót Đặc điểm khuyết tật: sự co ngót của vật đúc nhôm thường xảy ra ở các phần dày của rễ riser gần người chạy bên trong, độ dày của tường và các bức tường mỏng với các mặt phẳng lớn. ở trạng thái như đúc, vết nứt có màu xám và màu vàng nhạt có màu trắng xám hoặc hơi vàng hoặc xám đen sau khi xử lý nhiệt. nó giống như đám mây và hình dạng nghiêm trọng trên phim X quang, có thể được tìm thấy bằng tia X, gãy huỳnh quang thấp và các phương pháp kiểm tra khác. nguyên nhân: 1. hiệu quả cho ăn kém của riser 2. quá nhiều khí trong phí 3. quá nhiệt gần cổng rót 4. độ ẩm quá mức trong khuôn cát, lõi không được sấy khô 5. hạt hợp kim thô 6. đúc không được định vị đúng trong khuôn 7. nhiệt độ rót quá cao và tốc độ rót quá nhanh Phòng ngừa: 1. nạp chất lỏng kim loại từ riser để cải thiện thiết kế của riser 2. phí phải sạch và không ăn mòn. 3. một riser được đặt ở độ co rút của vật đúc, và sắt lạnh hoặc sự kết hợp của sắt lạnh và riser được đặt 4. kiểm soát độ ẩm cát và sấy lõi 5. thực hiện các biện pháp tinh chế các hạt 6. cải thiện vị trí của vật đúc trong khuôn và giảm nhiệt độ rót và tốc độ rót. đặc điểm khuyết tật: 1. đúc nứt. nó phát triển dọc theo ranh giới hạt, thường đi kèm với sự phân tách. nó là một vết nứt hình thành ở nhiệt độ cao hơn. Hợp kim có độ co rút thể tích lớn hơn và hình dạng phức tạp hơn dễ xuất hiện 2. nứt xử lý nhiệt: gây ra bởi quá trình xử lý nhiệt quá nóng hoặc quá nóng. thông thường, các hợp kim có ứng suất lớn và hệ số giãn nở nhiệt được làm lạnh quá mức. hoặc trong sự hiện diện của các khuyết tật luyện kim khác nguyên nhân: 1. thiết kế cấu trúc của vật đúc là không hợp lý, có các góc nhọn và độ dày của tường thay đổi quá nhiều 2. nhượng bộ khuôn cát (lõi) kém 3. khuôn quá nóng 4. nhiệt độ rót quá cao 5. loại bỏ sớm các vật đúc từ khuôn 6. xử lý nhiệt qu...
    đọc thêm
  • tin tốt: chúc mừng bengbu longhua máy đúc khuôn co., ltd. một lần nữa thành công vượt qua kiểm tra lĩnh vực sss quốc tế
    March 6,2020.

    tin tốt: chúc mừng bengbu longhua máy đúc khuôn co., ltd. một lần nữa thành công vượt qua kiểm tra lĩnh vực sss quốc tế

    Năm 2020 là một năm mới, và bengbu longhua chết máy móc đồng., ltd . cũng đã bắt tay vào một hành trình mới. Vào đầu năm mới, bengbu longhua nhận được tin tốt lành với đội ngũ chuyên nghiệp, sức mạnh kỹ thuật mạnh mẽ, khả năng đổi mới liên tục và quản lý kinh doanh khoa học, máy đúc bengbu longhua đã vượt qua kiểm tra lĩnh vực sss quốc tế một lần nữa.
    đọc thêm
  • phương pháp xử lý bề mặt của hợp kim nhôm đúc
    March 4,2020.

    phương pháp xử lý bề mặt của hợp kim nhôm đúc

    chúng ta đều biết rằng thành phần của nhôm đúc khác với nhôm hồ sơ. do đó, các phương pháp xử lý bề mặt của hợp kim nhôm đúc và nhôm định hình cũng sẽ khác nhau, điều này thường dẫn đến khó khăn trong việc xác định phương pháp xử lý bề mặt của hợp kim nhôm đúc hoặc không thể xác định trực tiếp ngày nay, bengbu longhua máy đúc chết sẽ giới thiệu một số phương pháp xử lý bề mặt hợp kim nhôm đúc cho mọi người, hy vọng sẽ có cảm hứng cho mọi người. có nhiều loại phương pháp xử lý bề mặt cho nhôm đúc. phương pháp quá trình nào được sử dụng để xử lý hợp kim nhôm đúc phụ thuộc vào yêu cầu chất lượng của sản phẩm. Hiện nay, có nhiều phương pháp xử lý bề mặt phổ biến hơn: 1, nếu chất lượng bề mặt yêu cầu màu kim loại hợp kim nhôm, bạn có thể sử dụng quy trình xử lý bảo vệ chống ăn mòn đánh bóng hoặc thụ động; 2, nếu bề mặt không yêu cầu màu sắc thật của kim loại hợp kim nhôm, có thể sử dụng quy trình xử lý bảo vệ chống ăn mòn hoặc thụ động; 3, nếu bề mặt cần nhiều màu hiệu ứng trang trí khác nhau, nó có thể được xử lý bằng cách làm sạch, thụ động, sơn hoặc điện di; 4, nếu bề mặt phải được bảo vệ bằng kim loại mạ, có thể sử dụng làm sạch và mạ; 5, nếu sản phẩm yêu cầu khả năng chống ăn mòn cao, bạn có thể sử dụng làm sạch, kích hoạt, xử lý thụ động hoặc xử lý thụ động sau đó xử lý niêm phong và phun thuốc; 6. hiện nay, trong ngành công nghiệp nhôm đúc chết điều trị, xử lý oxy hóa dẫn kim loại cũng được sử dụng. Bây giờ, về cơ bản sử dụng sáu phương pháp xử lý bề mặt nhôm đúc ở trên, tôi tin rằng với sự phát triển của công nghệ, sẽ ngày càng có nhiều phương pháp xử lý bề mặt nhôm đúc.
    đọc thêm
trang đầu tiên 31 32 33 34 35 36 trang cuối

Tổng cộng 36 trang

để lại lời nhắn để lại lời nhắn
Nếu bạn quan tâm đến sản phẩm của chúng tôi và muốn biết thêm chi tiết, vui lòng để lại tin nhắn ở đây, chúng tôi sẽ trả lời bạn ngay khi có thể.
nhà

các sản phẩm

Tin tức

tiếp xúc