February 6,2022.
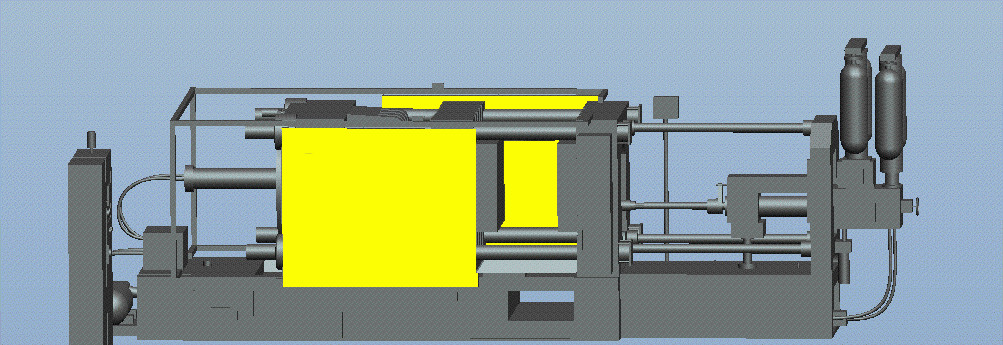
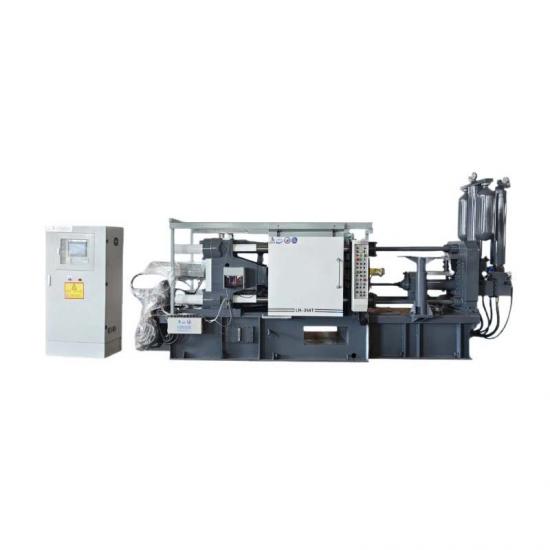
Về bản chất, đúc áp lực cao (gọi tắt là đúc khuôn) là phương pháp làm cho kim loại lỏng hoặc bán lỏng lấp đầy khoang khuôn đúc với tốc độ cao dưới áp suất cao, sau đó định hình và đông đặc dưới áp suất để thu được sản phẩm đúc. 1. Quy trình đúc áp suất cao 1.1 Sơ đồ bố trí mặt phẳng đúc áp lực cao Hiện nay, dây chuyền đúc khuôn nói chung sẽ xem xét cấu hình sau: Máy đúc khuôn có hệ thống hút chân không, lò giữ nhiệt được trang bị hệ thống đúc định lượng, sản phẩm được làm bằng hệ thống phun sơn, rút ngắn thời gian phun sơn, robot thực hiện các công đoạn lấy chi tiết, đóng bao xỉ, cắt mã và các công việc khác, khâu cắt cuối cùng được thực hiện bằng hệ thống cổng; Dây chuyền đúc khuôn cũng có thể được nâng cấp để tự động làm sạch trong điều kiện sản lượng cao. 1.2Ứng dụng củaPhần mềm mô phỏng CAE Phân tích CAE ngày càng được sử dụng rộng rãi trong ngành công nghiệp đúc khuôn, tiêu biểu là các phần mềm PROCAST, MAGMA, flow-3D, v.v. Dựa trên kết quả tính toán về dòng chảy điền đầy và phân bố vận tốc, mô phỏng có thể dự đoán chính xác các khuyết tật như cuộn chảy, tạp chất và điền đầy kém, giúp cải thiện đáng kể năng suất và tiết kiệm chi phí. Đây là công cụ rất hữu ích để thiết kế nhanh chóng và khoa học toàn bộ hệ thống đúc (cổng, ống dẫn và bể tràn, v.v.) cho quá trình đúc khuôn. Tối ưu hóa các thông số quy trình đúc, giảm số lần thử khuôn, giảm chi phí đúc, nâng cao chất lượng sản phẩm. Phần mềm CAE được sử dụng để phân tích tổng quát về quá trình điền đầy, đông đặc, phân bố độ rỗ và báo cáo phân bố vận tốc (như thể hiện trong Hình 2). 1.3Ứng dụng củađúc khuôn chân không Với việc liên tục đáp ứng các yêu cầu về chất lượng sản phẩm, việc sử dụng chân không để giải quyết vấn đề điền đầy và độ kín khí của vật đúc đã được phát triển tốt, và van chân không thường được sử dụng. Van chân không thông dụng nhất có hai cấu trúc sau. Hình 3 là sơ đồ cấu tạo của van chân không. Giống như quy trình đúc khuôn thông thường, sau khi nước nhôm đi vào buồng, quá trình hút chân không bắt đầu. Sau đó, khi máy đúc khuôn khởi động ở tốc độ cao, động năng của nước nhôm được sử dụng để tác động lên tấm lò xo của van chân không. Khi sử dụng van chân không cơ khí, nó thường được đóng lại khi làm nóng trước khuôn. Khi quá trình làm nóng trước hoàn tất, van chân không chỉ có thể được sử dụng khi bắt đầu tốc độ cao và tăng áp suất. Van chân không cơ khí có ưu điểm là dễ sử dụng, nhưng độ chính xác gia công của van chân không cao và chi phí tương đối cao. Hình 4 là sơ đồ cấu tạo của van chân không thủy lực. Nguyên lý của van chân không cơ khí cũng tương tự. Khi chày bắt đầu hoạt động, chân không được tạo ra, nhưng nguyên lý đóng van chân không thì khác. Khi van chân không thủy lực được khởi động ở tốc độ cao, tín hiệu sẽ được truyền đồng thời đến hệ thống thủy lực của van chân không và van chân không sẽ đóng lại. Chi phí của van chân không thủy lực tương đối thấp, nhưng nó yêu cầu các thông số quy trình đúc khuôn và thiết kế khuôn phải phù hợp, nếu không, nước từ quá trình đúc...
đọc thêm